漆包线的核心用法是绕制各类线圈,全程需做好漆膜防护,按规范完成去漆、焊接等关键步骤。
一、使用前准备
规格确认:根据设备功率选对应线径,耐温等级匹配工作环境,常见有130℃、155℃、180℃三档。
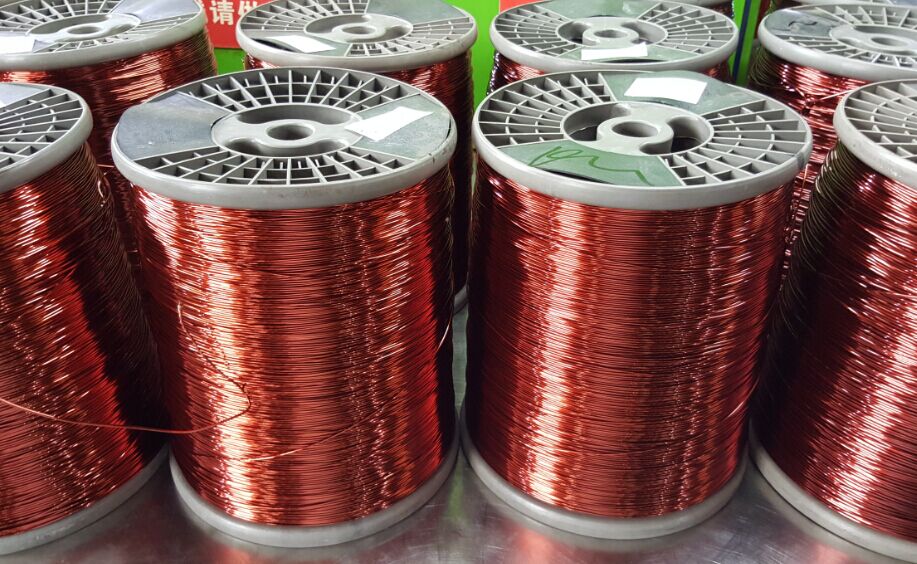
线轮摆放:小直径端在上、大直径端在下,出线口与设备直线对齐,避免刮蹭漆膜。
外观检查:确认线材表面无刮痕、破损,核对型号规格无误后再使用。
二、绕制线圈操作
控制张力:张力过大易拉断线材、损伤漆膜,过小会导致线圈松散,拉伸率需控制在2%以内。
排布规范:线材排列紧密整齐,避免交叉、过度弯折,防止漆膜开裂脱落。
自粘线处理:绕好后用热风或烘箱加热,让外层自粘层融化粘合,冷却后线圈自动固定,可省去浸漆步骤。
三、端部去漆与焊接
普通线去漆:用刮刀、细砂纸轻磨,或浸入专*用脱漆剂软化后擦拭,露出铜芯即可,注意不要刮伤导体。
直焊线操作:聚氨酯类直焊漆包线,用390℃左右的电烙铁可直接熔化漆膜焊接,无需预先刮漆。
焊接要点:普通漆包线焊锡温度控制在380℃以下,采用快速焊接工艺;铝漆包线需用专*用药芯焊锡丝,焊完等待完*全冷却再检验。
四、关键注意事项
安*全防护:刮漆、使用脱漆剂时戴手套口罩,在通风处操作,避免皮肤接触化学药剂。
绝缘修*复:焊接后若漆膜破损,用绝缘胶带或绝缘漆及时修补,防止短路。
储存维护:放在干燥阴凉处,远离酸碱腐蚀性物质,库存时间不超过12个月,遵循先进先出原则。
以上是漆包线的使用介绍,希望对大家有帮助。